
製品案内PRODUCTS
へら絞り・スピニング加工サンプル
加工サンプル
-
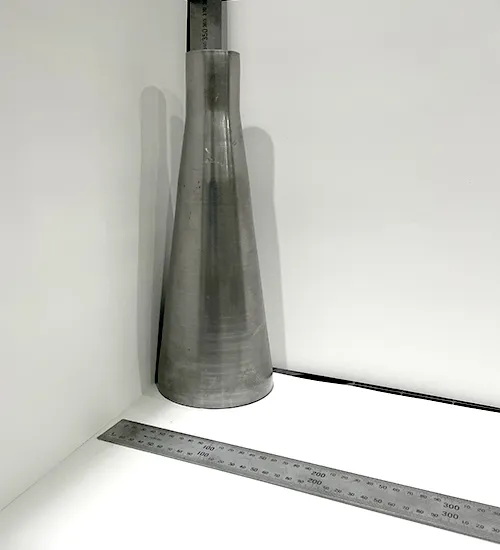
材 質 SUS(ステンレス)1.5 大きさ Φ120×H340mm 用 途 医療器機部品 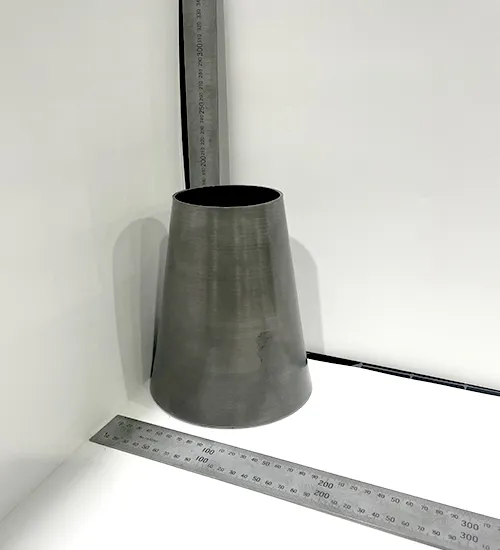
材 質 SPC(鉄系)3.2mm 大きさ Φ150×H175mm 用 途 建築用部品 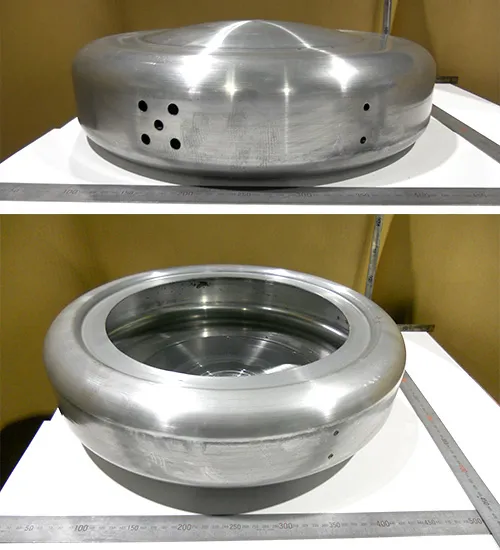
材 質 A1050(アルミニウム)1.0 大きさ Φ600×H200mm 用 途 外套用部品 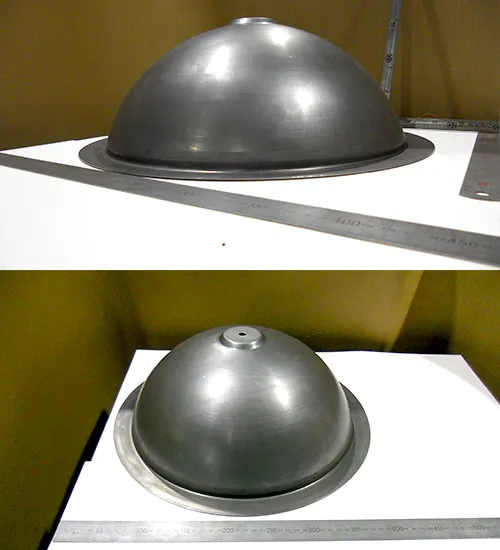
材 質 SUS(ステンレス)1.5 大きさ Φ400×H180mm 用 途 手洗い器 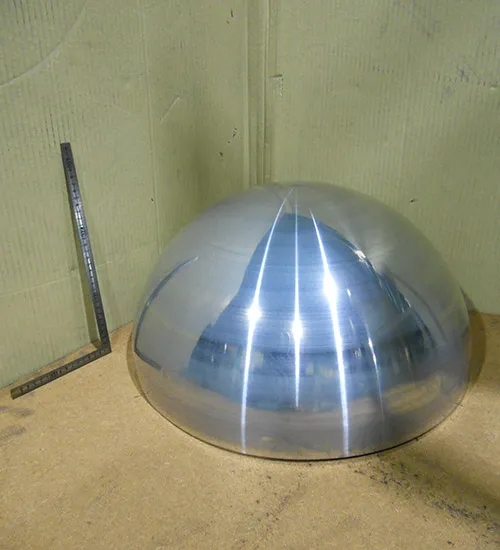
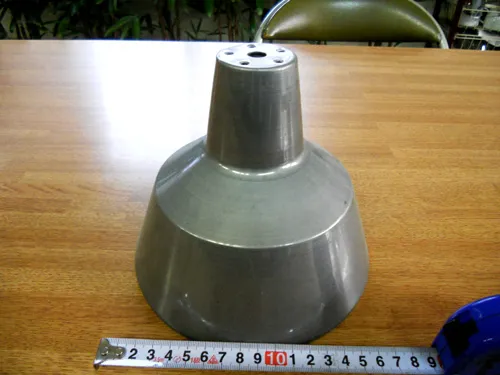
材 質 A1050(アルミニウム)1.5 大きさ Φ120×H340mm 用 途 照明器具 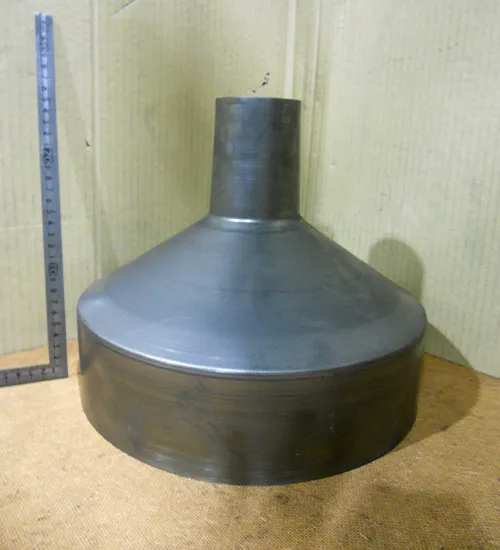
材 質 SUS(ステンレス)1.5 大きさ Φ280×H300mm 用 途 環境機器ダクト接続口 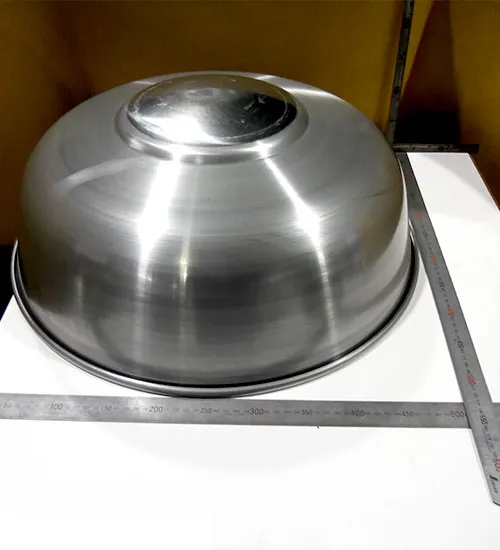
材 質 A1050(アルミニウム)1.5 大きさ Φ500×H340mm 用 途 換気用部品 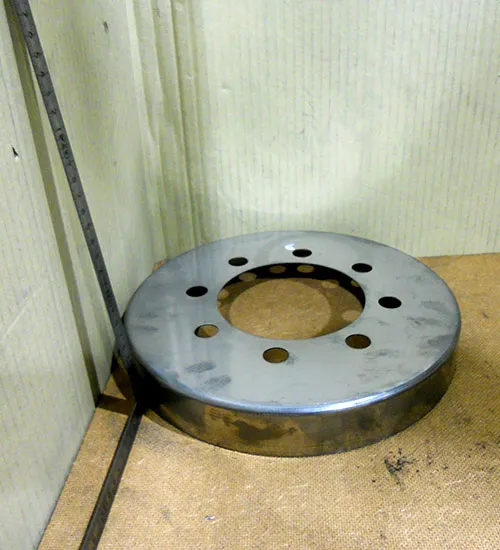
材 質 SUS(ステンレス)1.5 大きさ Φ280×H40mm 用 途 照明器具 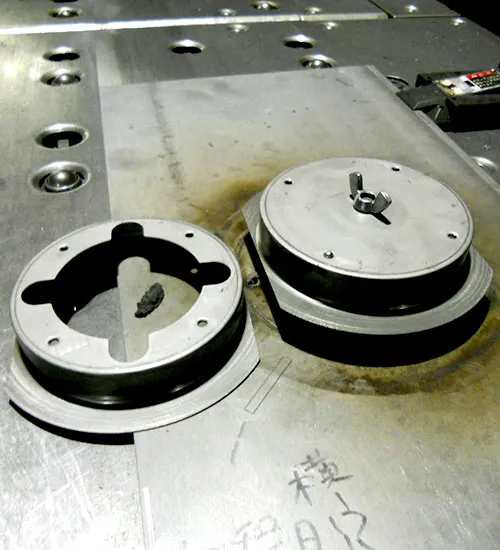
へら絞り→レーザー加工
ヘラ絞り加工
ヘラ絞りとは?
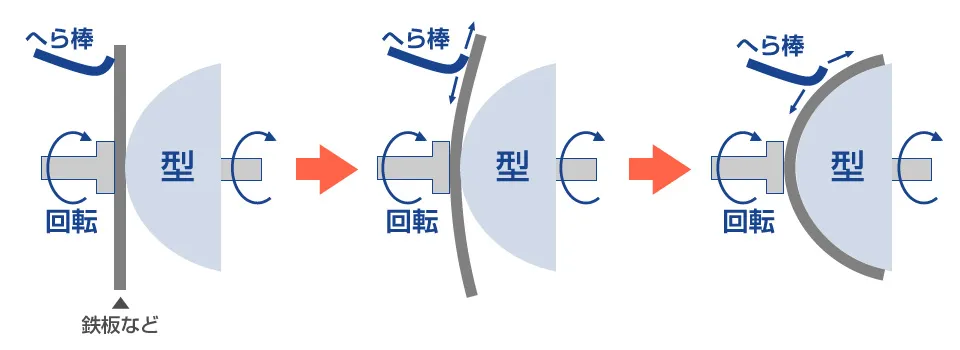
へら絞りは、平面状あるいは円筒状の金属板を回転させながら、
へらと呼ばれる棒を押し当てて少しずつ変形させる塑性加工の手法でありスピニング加工とも呼ばれます。
金属加工の中でもニッチな市場であり、切削加工と比べ材料の歩留まりが良く、加工精度が高く製品の表面状態も均一であり、
作業者の熟練度によっては高い厚み精度を実現することができるなど様々な利点がありますが、
座屈(たわみ)や破断が発生しやすいため難易度の高い加工法です。
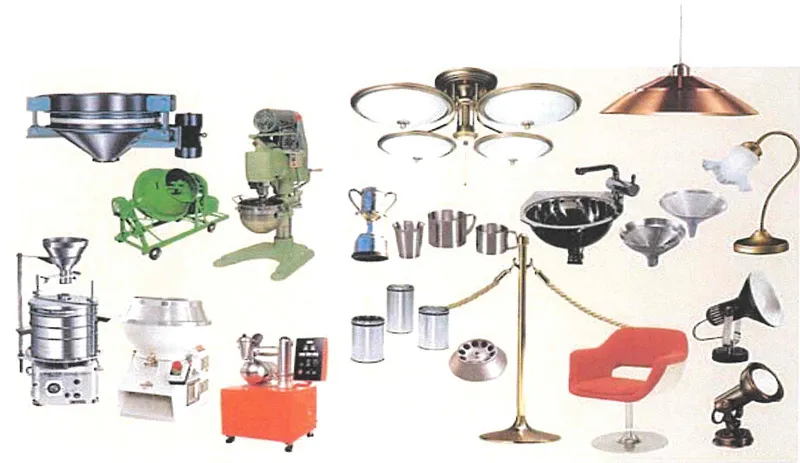
ヘラ絞り製品分野
ヘラ絞り加工製品は、高価な金型不要のため、多品種少量生産に最適です。
工業製品から汎用品まで、あらゆる分野で重宝されています。
ヘラ絞り加工のメリット
(プレス加工との比較)
| 対象形状 | ヘラ絞り工法 | プレス工法 |
|---|---|---|
 加工面 |
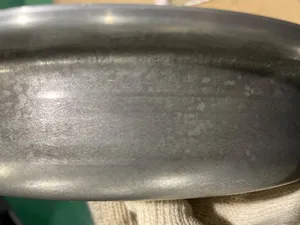 加工面 |
|
| 金 型 | 雄型のみで加工可能 (イニシャルコストダウン) 多種変量生産に最適 | 雄・雌両型が必要 (イニシャルコストUP) 大量生産向 |
| 深絞り円筒形状 | 基本的に 1工程で製作可能 | 多工程かかる。 中間工程(焼鈍)必要 |
| 円錐形・ 放物線形のような曲線形状 | 形状精度・表面仕上げ度・・・良 工程数少ない・・・低コスト | 形状精度・表面仕上げ度・・・ 工程数多い・・・コスト高い |
| その他 | 回転成形の為、 1チャッキングで複合加工が可能 (例:トリミング、カーリング等) | 複合加工不可 |
価格比較
(テーパー形状)
| ヘラ絞り工法 | プレス工法 | |
|---|---|---|
| 金 型 | 50,000円 | 700,000円 |
| 工程数 | 2工程 | 6工程 |
| 加工時間 | 450秒 | 160秒 (段取替不含) |
| 10ロット ※1ケあたりのコスト (金型代含む) |
6,500円 | 150,000円 |
| 100ロット ※1ケあたりのコスト (金型代含む) |
1,500円 | 12,000円 |
| 1000ロット ※1ケあたりのコスト (金型代含む) |
750円 | 1,000円 |
(注)こちらの金額はあくまでも参考です。形状、材質により金額は異なります。
溶接・板金加工の豆知識
[豆知識]
板金加工というのは、簡単に言えば鉄板を切って、曲げて、溶接して製品を作ることです。
溶接とは、2つ以上の金属あるいは非金属材料を局部的に接合させることで、通常接合部は加熱されます。
[日本溶接協会のHP]
http://www.jwes.or.jp
[炭酸ガスアーク溶接]
俗に半自動溶接と言われます。
コイル状にしたワイヤーを溶接部に自動供給しワイヤーと母材の間にアークを出し、その周りにに炭酸ガスを流し溶接する。
ソリッドワイヤーを使う方法とフラックス入りワイヤーを使う方法があります。
[MIG(ミグ)溶接]
ステンレス、アルミの溶接に使用されます。
シールドガスにアルゴン、ヘリウムなどの不活性ガスを使用する以外は炭酸ガスアーク溶接と同じです。
[TIG(ティグ)溶接]
ステンレスの溶接に使用されます。
タングステン電極と母材の間にアークを出して周りにアルゴン、ヘリウムなどの不活性ガスを流し溶接する。
[ガス溶接](酸素-アセチレン)
薄い鉄の溶接に使用されます。
酸素-アセチレン炎(約3,200度)で母材、溶加棒を溶かして溶接する。
[スポット溶接]
上記の溶接方法とは異なり接合する板と板に圧力を加え高電流を流すことにより発生する熱で溶接する。
溶接による歪みの発生が少ない。
[ファイバー溶接]
集中した光エネルギーが母材表面を瞬時に溶融し、隣り合う金属同士が凝固して接合される薄板の歪みが少なく、高速で美しい仕上がりが得られる溶接方式。スパッタがほぼ出ず後処理を大幅に削減可能となります。
自動化・ロボット化との相性が良く、生産性向上に大きく寄与する技術です。
[ベンディング]
角度補正と高精度化により、箱モノや角ものを正確に成形できる加工。
材料の反発を補正し狙い角度を再現し、曲げ伸び計算と曲げ順序で寸法精度と形状安定性を確保する重要技術です。
[ロール曲げ]
金属板を複数のロールで挟み込み、繰り返し圧力をかけながら曲率を与えて円筒・円弧形状を成形する加工。
大径から小径まで連続的に曲げられ、均一なR形状を高精度で作れるのが特徴です。